App installieren
How to install the app on iOS
Follow along with the video below to see how to install our site as a web app on your home screen.
Anmerkung: This feature may not be available in some browsers.
-
Hallo TT-Modellbahner, schön, dass du zu uns gefunden hast. Um alle Funktionen nutzen zu können, empfehlen wir dir, dich anzumelden. Denn vieles, was das Board zu bieten hat, ist ausschließlich angemeldeten Nutzern vorbehalten. Du benötigst nur eine gültige E-Mail-Adresse und schon kannst du dich registrieren. Deine Mailadresse wird für nichts Anderes verwendet als zur Kommunikation zwischen uns. Die Crew des TT-Boardes
Du verwendest einen veralteten Browser. Es ist möglich, dass diese oder andere Websites nicht korrekt angezeigt werden.
Du solltest ein Upgrade durchführen oder einen alternativen Browser verwenden.
Du solltest ein Upgrade durchführen oder einen alternativen Browser verwenden.
Eigenbau V 10 C (TTe) von Andi
- Ersteller Andi Wuestner
- Erstellt am
-
- Schlagworte
- lok schmalspur tte


Holger König
Foriker
Hat sich jemaand mal mit den Kosten und Verarbeitungsmöglichkeiten (Schmelzpunkt bzw. Sintermetall aus Pulver) für Osmium beschäftigt? Dichte über 22 g/cm³. Damit würden bei kleinen Loks die Ballastgewichte ca. 3x so schwer, wie bei Zinn-/Zinklegierungen.

Du offensichtlich nicht. Ich zitiere mal Google:Hat sich jemaand mal mit ... Osmium beschäftigt?
Noch Fragen?Osmium gehört zu den exklusivsten und teuersten Sachwerten. Der Preis für ein Gramm kristallines Osmium liegt bei etwa 2.200 bis 2.222 Euro.

Andi Wuestner
Foriker
Genau so ist es. Habe noch ein bisschen experimentiert. Das passiert nicht, wenn man die Form etwas schräger stellt. Dann allerdings bleibt etwas Luft mittendrin hängen, und das Gewicht hat im "Dach" ein kleines Loch. Vielleicht gibt es den optimalen Anstellwinkel. Das ist ja das Schöne: wenn ein Gewicht nix geworden ist, schmilzt man es wieder ein.Weil es oben an den Ecken keine dünnen Abzugskanäle gibt, bleibt da immer etwas Luft hängen.
Abzugskanäle hätte ich gern gehabt. Aber so einfach ist das bei der Form des Gewichts nicht. Zumindest nicht, wenn man die Form dort öffnen möchte. Vielleicht fällt mir noch etwas ein.
Andi
Einen Winkel könntest Du noch verändert. Nämlich den, der die Ecken mit den Luftblasen etwas tiefer als die Spitze vom Einfülltrichter macht. Im CAD sieht man mit einem Schnitt als verschiebbare Füllstandsebene recht gut, wo man Luft einschließen wird.
Andi Wuestner
Foriker
Für Nachahmer - Ballastgewichte stehen ja gerade hoch im Kurs - noch ein paar meiner Anfänger-Erfahrungen.
Nach dem Hinweis von @MacG habe ich in die Ecken noch Löcher in Auszugsrichtung gebohrt. Verwendet habe ich einen 1 mm Bohrer. Die Löcher haben letztlich vielleicht 0,3 mm Durchmesser. Das reicht für die Luft, und das Material kühlt in diesen Kanälen sehr schnell aus, läuft also nicht seitlich weg.
Ist das Metall nicht heiß genug, wird es fest, ehe alle Ecken erreicht sind (Bild 1 und 2).
Bei der genauen Ursache für die unregelmäßige Oberfläche (Bild 3 und 4) bin ich nicht sicher. Mein Eindruck: der Effekt trat auf, wenn die Form zu stark vorgewärmt war und ich nach dem Guss noch durch Klopfen Luftblasen lösen wollte. Metall ist halt kein Resin. Ich wärme die Form jetzt gar nicht mehr vor und erhitze lieber das Metall etwas stärker. Der Regler auf meinem Schmelztopf steht bei ca. 260 °C. Die reale Temperatur liegt wahrscheinlich darunter. Bei der Schmelztemperatur von BiSn42 tut sich da nämlich noch nix.
Auf dem 5. Bild sieht man den Grauschleier auf der Schmelze. Das ist eine Oxidschicht, mit der man vor allem bei wiedereingeschmolzenen Teilen immer mehr zu kämpfen hat. Ich habe mir angewöhnt, diese Schicht mit einem flachen Holzstab vor dem Guss abzuziehen. Das verbessert das Fließverhalten.
Bild 6 und 7 zeigen ein Gewicht, wie ich es jetzt mehrmals gegossen habe. Gegossen habe ich möglichst schnell. Die Metallmenge habe ich so gewählt, dass der Angusstrichter möglichst voll war. Danach: Pfoten weg!
Andi
Anhänge


Andi Wuestner
Foriker
Damit niemand denkt, es geht hier nicht weiter: Link.
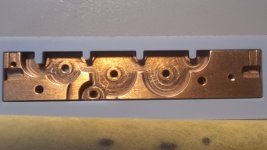
Als problematisch haben sich die Radschleifer herausgestellt. Ich hatte mit Laufflächenschleifern und Außenschleifern experimentiert und bin schließlich bei Innenschleifern gelandet. Die Laufflächenschleifer scheinen die Radsätze gegenseitig zu entlasten. Jedenfalls war die Stromabnahme mies. Außenschleifer funktionierten besser, drücken aber den Außenrahmen zu sehr in Richtung der Gegengewichte.
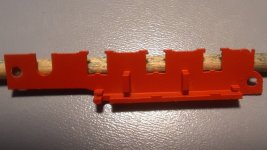
Die Innenschleifer ziehen ihn zwar an die Räder heran, dem wirken aber zwei kleine Stützen an der Innenseite der Außenrahmen entgegen. Unter diese Stützen werden die abgewinkelten Radschleifer geschoben. Letzteres habe ich leider vergessen zu fotografieren - daher nur ein Bild des Außenrahmens ohne Radschleifer.
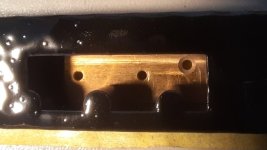
Gegen die Kurzschlussgefahr hilft eine Schicht Isolationslack auf die betroffenen Bereiche des Getriebes. Die "Lackierschablone" ist gedruckt.
Fenster hat die Lok inzwischen auch. Ein befreundeter Modellbahner war so nett, die Fräse anzuwerfen.
Die Lok soll noch Lampengläser und innen eine Abdeckung über die Elektronik bekommen. Dann ist sie fertig.
Andi
Anhänge
Zuletzt bearbeitet:

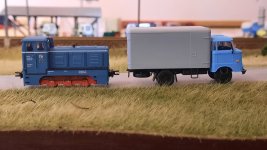
Das Problem bleibt bei der Lok, man kann aus der ferne nur bedingt erahnen wie winzig sie ist und was hier für Aufwand + Können drin stecken.
Das bild mit dem W50, wenn auch nur als Größenvergleich gedacht, hat was!
Gratulation zu diesem grandiosen kleinen Lökchen. In Blau mit Zierstreifen ist sie einfach hübscher, die V10C, das muss ich zugeben.
Das bild mit dem W50, wenn auch nur als Größenvergleich gedacht, hat was!
Gratulation zu diesem grandiosen kleinen Lökchen. In Blau mit Zierstreifen ist sie einfach hübscher, die V10C, das muss ich zugeben.
Andi Wuestner
Foriker
Ich hatte neulich mal aus Spaß den EMW 40 von Busch gemessen (Länge über Stoßstange). Der ist in etwa so lang wie die Lok ohne Kupplungen.Das bild mit dem W50, wenn auch nur als Größenvergleich gedacht, hat was!
Andi
